

做航空航天PCB的同行都清楚,通孔焊接这块,以前全靠资深技工手工焊撑着。但老师傅越来越难留,新人上手慢,批次间焊点一致性差,全流程追溯根本落不到实处,高端订单交付起来处处卡壳。不少工厂试过用选择性波峰焊替代手工焊,跑下来发现完全能扛住军标级的严苛要求,现在已经成了很多头部厂的主流方案。
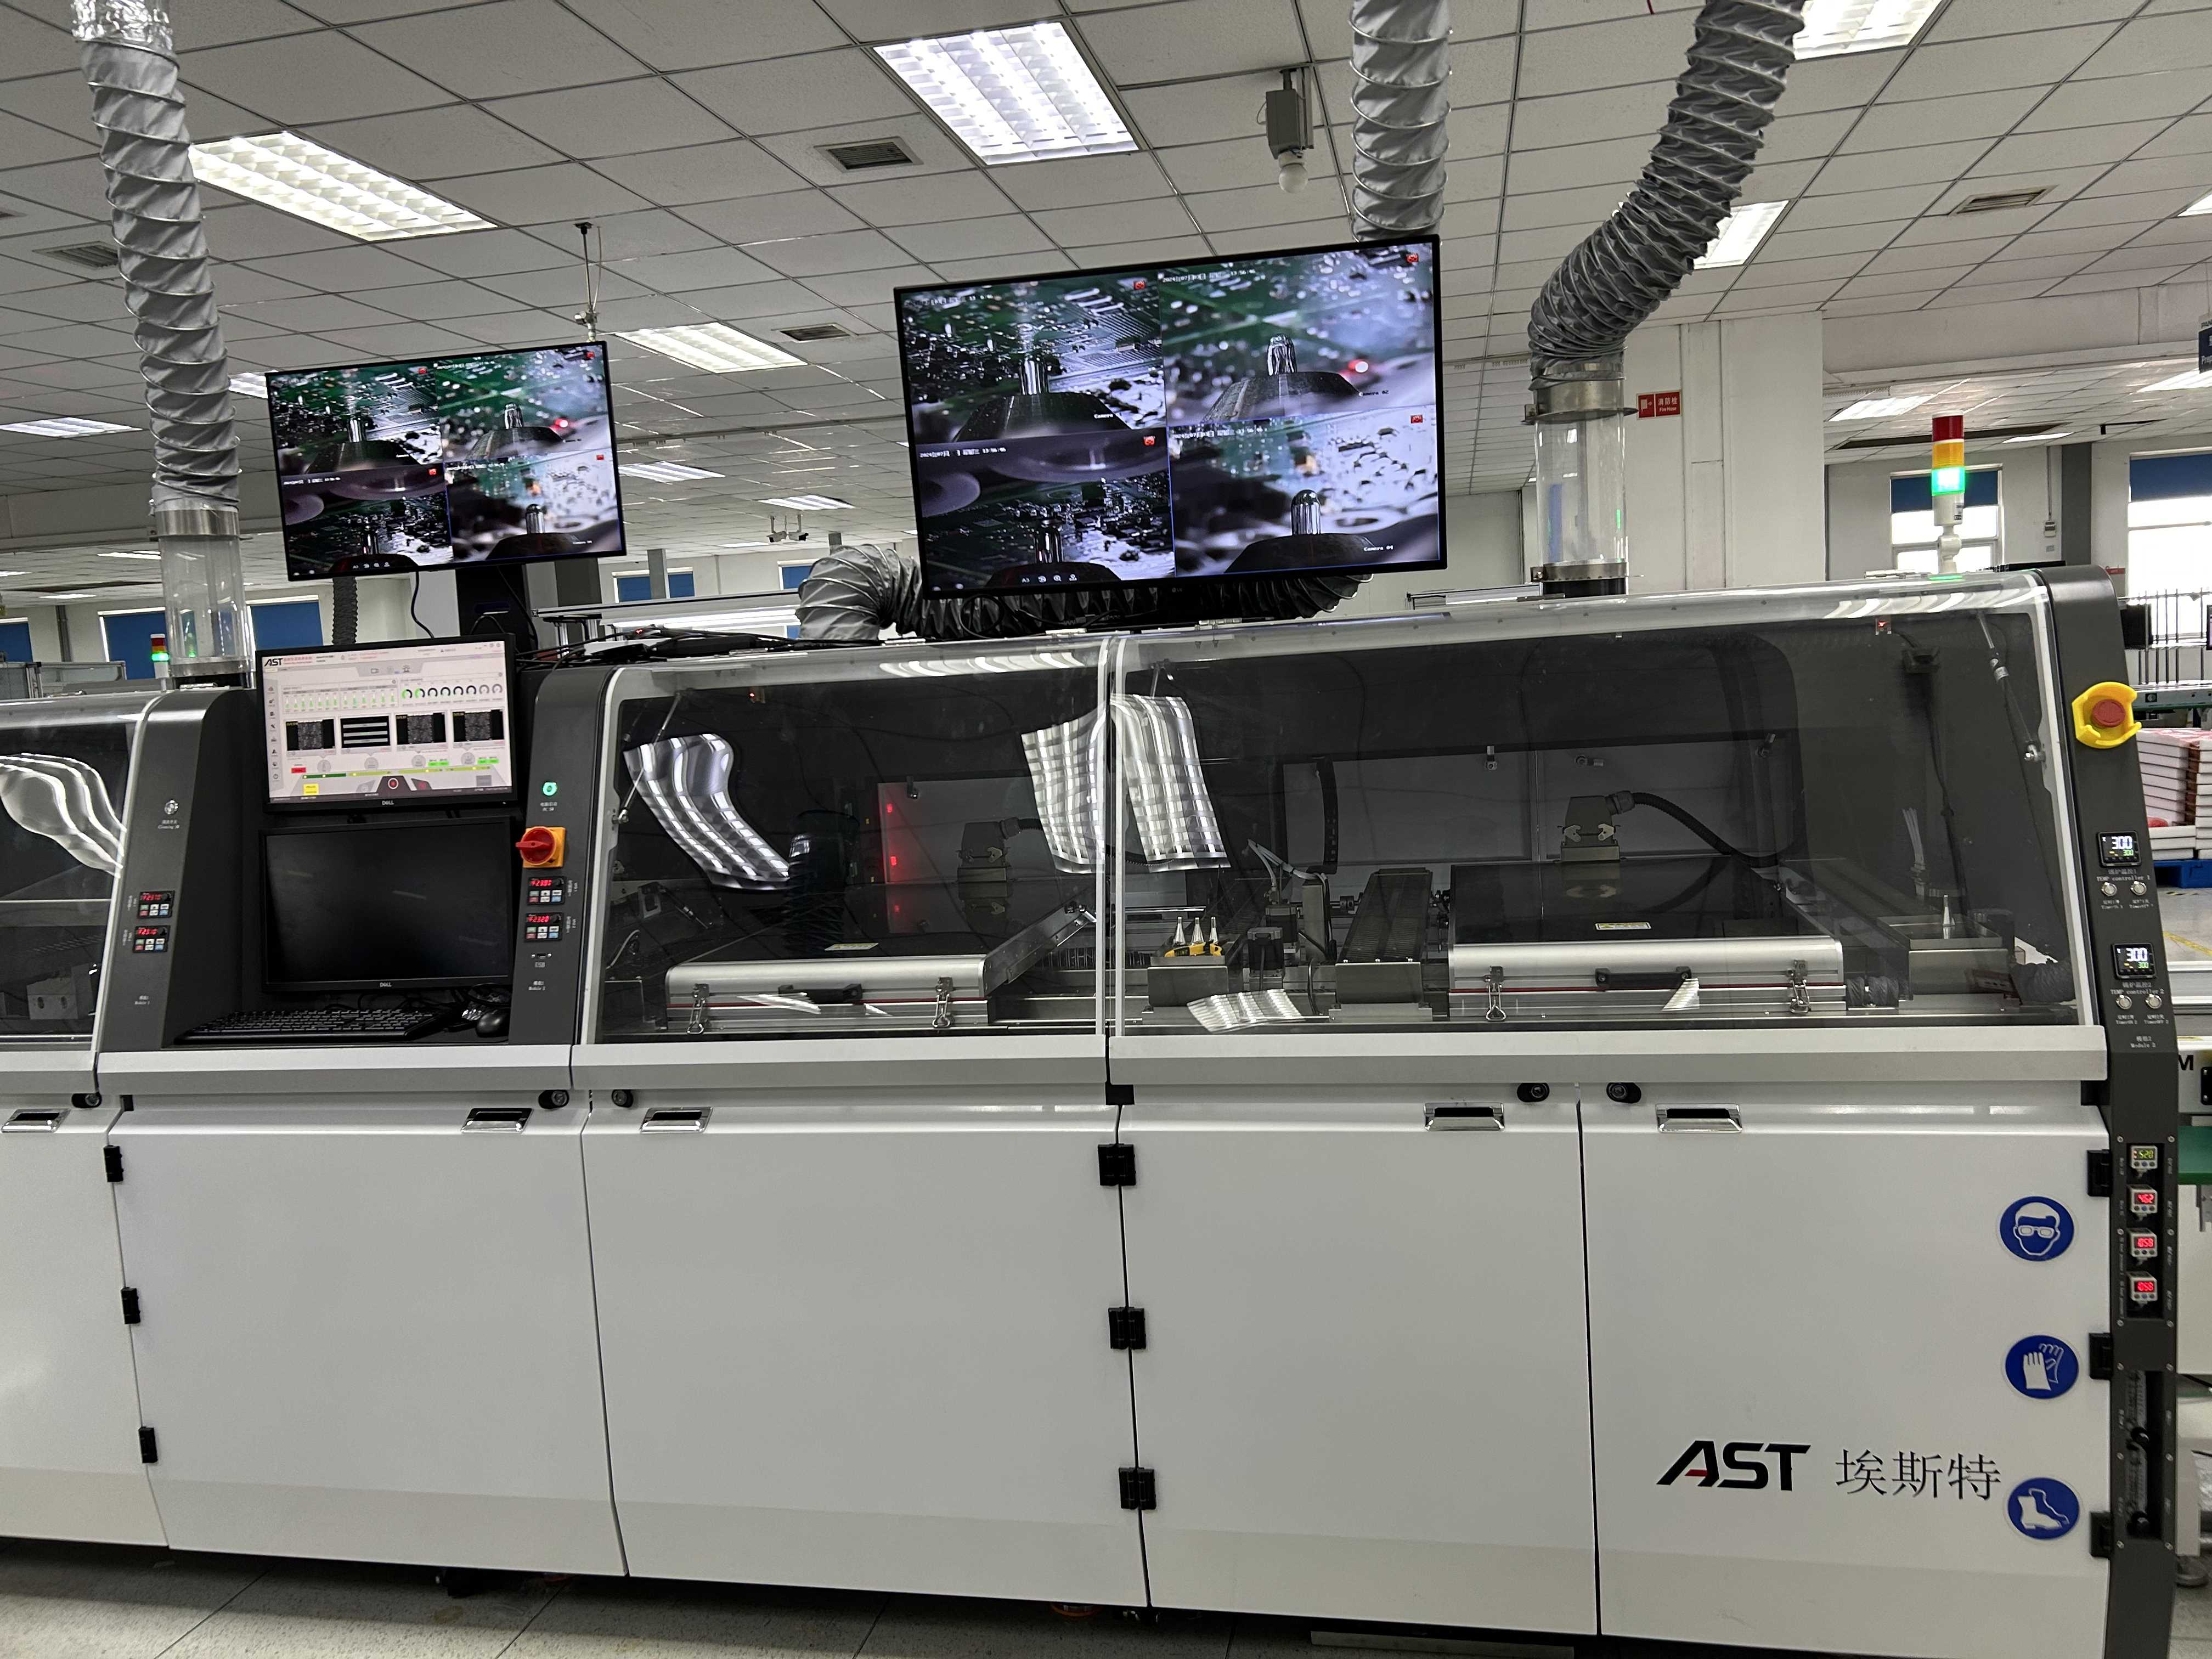
航空航天PCB焊接的硬门槛,卡在哪
国内航空航天PCB焊接,核心对着QJ3086A-2016航天行业标准走,同步对标GJB 548B军标体系,落到产线上都是实打实的硬要求:
- 焊接区域氧含量必须压到20ppm以内,杜绝焊点氧化虚焊
- 焊点抗剪强度≥25N,要扛住-50℃~100℃共200次温度循环测试
- 12层及以上厚板透锡率100%,焊点空洞率控制在5%以内
- 全焊接流程数据可追溯,单焊点所有参数全程留痕可审计
- 热影响区严格受控,不能损伤周边BGA、QFP这类精密表贴器件
手工焊的短板恰恰就在这:全靠操作人员手感,参数没法标准化固化,批次间波动大,还没法自动留存全流程工艺数据,根本满足不了军标溯源的硬性要求。
AST埃斯特选择焊军工定制方案,针对性解决痛点
AST埃斯特在军工场景深耕多年,这套定制化选择性波峰焊方案,从硬件结构到工艺体系完全对标军标要求,核心能力踩中所有痛点:
- ±0.02mm级闭环伺服定位系统:精准锁定0.5mm以下超细间距通孔引脚,零误碰周边精密器件,适配高密度混装航空板
- 全密封军工级氮气保护腔:焊接区域氧含量长期稳定≤10ppm,远低于20ppm的军标阈值,焊点无氧化,润湿性大幅提升
- 多温区梯度独立控温体系:预热区、焊接区独立PID精准控温,搭配氮气预加热模块,避免冷气流冲击焊点,12层厚板透锡率100%
- 全链路工艺追溯系统:单焊点助焊剂量、焊接时间、锡温、氧含量全参数自动记录,支持对接工厂MES系统,扫码绑定板卡SN号,一键导出全批次审计报表
- CCD在线波峰校准模块:8小时连续运行波峰高度零漂移,批量生产良率稳定≥99.8%

实测军标参数对照,每一项都能过审
|
军标强制要求项 |
AST埃斯特方案实测参数 |
合规依据 |
|
焊接区氧含量≤20ppm |
长期稳定≤10ppm |
工业级氧传感器实时监测,支持导出全程氧含量曲线 |
|
0.5mm超细间距引脚焊接 |
定位精度±0.02mm |
闭环伺服驱动,完全规避周边精密器件损伤 |
|
12层厚板透锡率100% |
实测透锡率100% |
多温区梯度控温,氮气预热消除热冲击 |
|
焊点空洞率≤5% |
平均空洞率≤3% |
无氧环境下焊料充分润湿,通孔气体完全排出 |
|
全流程数据可追溯 |
单焊点全参数自动留存 |
MES系统对接,全批次数据一键审计导出 |
|
200次温度循环无失效 |
焊点抗剪强度≥30N,零开裂 |
金属间化合物生成均匀,无氧化虚焊隐性缺陷 |
|
PCB厚度适配0.2~6mm |
全规格覆盖 |
兼容超薄柔性航天板与厚金属基航空板 |
|
批量生产良率稳定性 |
连续运行良率≥99.8% |
CCD在线波峰校准,长时间运行参数无漂移 |
国内多家航天科技集团下属电子制造单位,已经用AST埃斯特定制选择性波峰焊替代传统手工焊,用在卫星控制系统、火箭电子舱核心板量产上。跑了大半年,所有批次产品100%通过X光探伤、温度循环、7.1Grms随机振动测试,生产效率比手工焊提升3倍,彻底解决了高端高可靠订单的焊接工艺瓶颈。
这套方案把原本依赖人工经验的焊接工艺,完全转化成了标准化可控的数字参数体系,在满足军标全项要求的前提下,实现小批量多品种航空航天PCB的稳定量产,是目前高端高可靠制造场景里非常成熟的落地方案。
航空航天PCB高精度焊接_选择性波峰焊军标达标方案_AST埃斯特
-
航空航天PCB高精度焊接_选择性波峰焊军标达标方案_AST埃斯特
解析航空航天PCB焊接军标门槛,拆解AST埃斯特选择性波峰焊定制方案,附实测军标参数对照表,帮工厂实现航天级PCB稳定量产。
넶0 2026-11-06 -
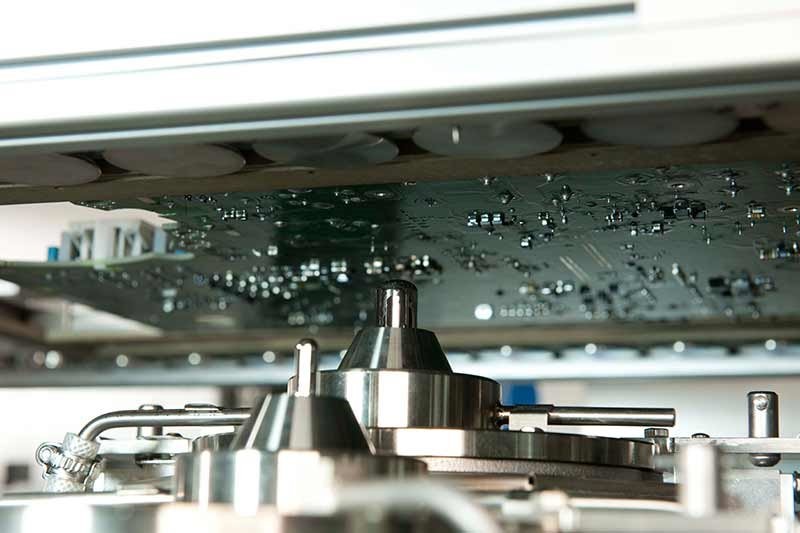
AST埃斯特选择性波峰焊氮气保护方案解析
本文针对选择性波峰焊氮气保护的实际落地痛点,结合AST埃斯特上百条产线现场经验,拆解选择性波峰焊氮气保护氧含量控制标准、局部密封低气耗结构设计、虚焊锡渣改善效果,同时给出小批量/量产/高可靠场景的选型方案,帮工厂避开氮气系统无效投入的坑,靠氮气保护实实在在提升焊接良率、降低长期生产成本。
넶12 2026-11-05 -

虚焊/桥连/空洞快速排查,AST埃斯特帮你稳提良率
AST埃斯特全系列选择性波峰焊支持单焊点独立设置助焊剂量、温度、焊接时间,把6类焊接缺陷从“靠经验试错”变成“靠参数稳定控制”,批量跑量时不用天天盯机调机,靠专业选择性波峰焊设备把虚焊、桥连、空洞这类常见问题提前堵死,良率自然就能稳稳提上来。
넶18 2026-11-04 -
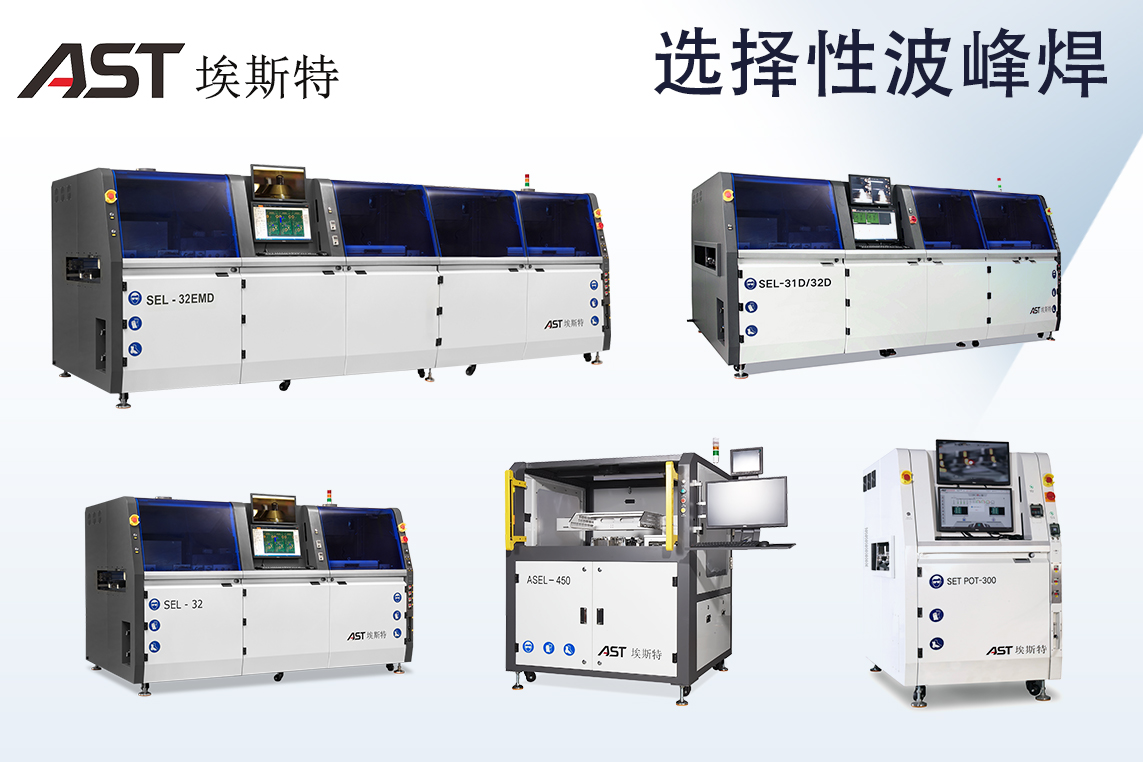
AST埃斯特讲透:选择性波峰焊怎么选 单头_双头_离线_在线一次说清
不盲目追高配,只选最适配。焊点少、节拍宽松选单头;焊点密集、追求高效率选双头。多品种小批量选离线;大批量连续量产选在线。避开采购坑,选对设备,不为多余功能买单,不因配置不足拖慢产能
넶21 2026-11-03


